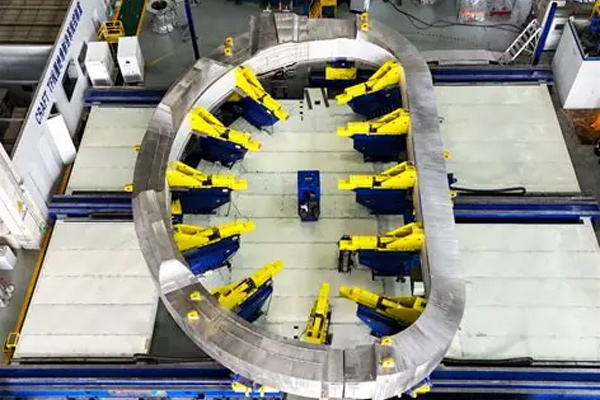
Weißes, geschmolzenes Aluminiumoxid-Schleifmittel mit einer Körnung von #24 zum Sandstrahlen von TF-Magneten
Die primären Substrate von TF-Supraleitungsmagneten bestehen aus austenitischem Edelstahl 316LN/304L, Leitern aus Kupferlegierung und isolierenden Matrixmaterialien. Ziel des Sandstrahlens ist es, Oberflächenzunder und Öl/Fett zu entfernen, eine kontrollierte Oberflächenaufrauung zu erzielen und die Haftfestigkeit von Epoxid- oder Polyimid-Isolierschichten zu verbessern. Zu den kritischen Anforderungen zählen das strikte Verbot ferromagnetischer Verunreinigungen, minimale Restverunreinigungen, kontrollierte Oberflächenprofile und die Vermeidung der Einbringung migrierbarer Metallionen. Weißes Schmelzkorund enthält ≥ 99,2 % Al₂O₃ und ist praktisch frei von freiem Eisen und Magnetismus. Braunes Schmelzkorund hingegen enthält Eisen- (Fe) und Titanverunreinigungen (Ti). Unter den für supraleitende Spulen charakteristischen kryogenen Temperaturen und starken Magnetfeldern können diese Verunreinigungen Wirbelströme, magnetisches Rauschen und lokale Erwärmung induzieren und dadurch den kritischen Strom reduzieren. Daher ist hochreines, weißes Schmelzkorund-24-Sieb die zwingende Wahl für das TF-Magnet-Sandstrahlen, während braunes Schmelzkorund, Stahl- und Eisengranulat ungeeignet sind. Die genauen Gründe werden im Folgenden erläutert:
-
Materialmechanismus: Weißes Schmelzkorund ist frei von ferromagnetischen Verunreinigungen und erfüllt die strengen Reinheitsanforderungen für supraleitende Magnete, die in kryogenen Umgebungen mit hohen Magnetfeldern und erforderlichen Isolationsverbindungen eingesetzt werden. Braunes Schmelzkorund und Stahlgranulat enthalten Eisenverunreinigungen und bergen daher das Risiko des Magnet-Quenchens.
-
Partikelgrößenmechanismus: F24-Körnung bietet das optimale Gleichgewicht zwischen Ankerstrukturtiefe, Zunderentfernungseffizienz und Substratschädigung; feinere Körnungen (F46/F60) eignen sich nur für ein leichtes Aufrauen nach der Präzisionsbearbeitung und können dicke Walzzunder nicht effektiv entfernen.
-
Fallstudien aus der Praxis: Für Prototyp-TF-Spulen in Projekten wie ITER, JT-60SA und CFETR eignet sich weißes, geschmolzenes Aluminiumoxid (F24-Mesh) durchgehend zur Vorbehandlung warmgewalzter Leiter. Für präzisionsgefertigte Leiter wird hingegen WFA-46-Mesh verwendet. Beide Verfahren kommen in nationalen und internationalen Fusionsprojekten parallel zum Einsatz.
-
Risikoparameter: Aufgrund der großen Partikelgröße von F24 müssen der Sandstrahldruck und die Nachreinigung streng kontrolliert werden, um ein Einbetten der Partikel und Mikroschäden am Untergrund zu verhindern.
Zu den tieferliegenden Aspekten der Korngröße und der Auswahl von Schleifmitteln:
Warum sollte man sich zunächst für weißes, geschmolzenes Aluminiumoxid mit einer Maschenweite von 24 entscheiden?
Weißes, geschmolzenes Aluminiumoxid (24 Mesh) weist eine nominelle Partikelgröße von ca. 600–850 μm auf. Seine großen, scharfkantigen Partikel erzielen eine hohe Aufprallenergie pro Schlag und eignen sich daher zum Aufrauen dicker Oxidschichten, starker Walzzunderablagerungen und großflächiger Leitergrundmaterialien. Es ermöglicht die Erzielung eines tiefen Verankerungsprofils (Rz 60–100 μm) in einem einzigen Arbeitsgang. Isolationsklebsysteme erfordern eine signifikante Verankerungsprofiltiefe, und tiefe Profile verbessern die mechanische Verzahnungsfestigkeit an der Epoxidharz-Grenzfläche deutlich.
-
Feinere Korngrößen (F46/F60) ergeben nur flache Profile (Rz 20–45 μm), was zu unzureichender Haftfestigkeit führt. Unter Bedingungen hoher Stromstärke und niedriger Temperaturwechselbeanspruchung neigt die Isolierschicht zu Delamination oder Ablösung. Das Standardverfahren für TF-Leiter am heimischen Institut für Plasmaphysik verwendet F46 – eine Option mit mittlerer Rauheit, die für Leiter mit dünneren Oxidschichten vorgesehen ist – und stellt damit einen anderen Prozessweg als das F24-Verfahren dar.
-
Korngrößen gröber als F24 (z. B. F12/F16) erzeugen übermäßige Aufprallenergie, was zu plastischer Verformung, Mikrorissen an der Oberfläche und Spannungskonzentrationen im Grundmaterial führt. Bei Tieftemperaturzyklen bei 4,2 K kann die Ausbreitung von Mikrorissen zu Ermüdungsbrüchen des Leiters führen. Darüber hinaus neigt grobes Schleifmittel stark zum Einbetten von Partikeln, die schwer zu entfernen sind; eingebettete Partikel können in Magnetfeldern als Defektquellen wirken.
-
WFA F24 stellt den optimalen Kompromiss für die Aufrauung dar: Es bietet ausreichende Verankerungsprofiltiefe, kontrollierbare plastische Verformung und gute Reinigungsfähigkeit. Daher eignet sich weißes, geschmolzenes Aluminiumoxid F24 für die Vorbehandlung von Leitern mit dicken Oxidschichten gemäß den Fertigungsspezifikationen für TF-Spulen in internationalen Fusionsanlagen.
Zweitens, warum werden keine anderen Strahlmittel ausgewählt?
-
Braunes Schmelz-Aluminiumoxid (BFA): Kostengünstig, enthält jedoch Fe und Ti; ferromagnetische Restverunreinigungen verursachen in starken Magnetfeldern eine lokale Erwärmung, die möglicherweise einen Quench auslöst, wodurch es für TF-Supraleitungsmagnete ungeeignet ist.
-
Siliziumkarbid (SiC): Höhere Härte und starke Schneidleistung, aber die Partikel sind extrem spröde; beim Bruch dringt ultrafeines Pulver leicht in das Substrat ein und ist sehr schwer zu entfernen; birgt die Gefahr der elektrischen Leitfähigkeit, daher kann es nicht in Isoliersystemen verwendet werden.
-
Stahlgrieß / Eisenschrot: Ferromagnetisch; daher sofort ausgeschlossen.
-
Glasperlen: Kugelförmige Gestalt; nur für die Oberflächenbearbeitung geeignet, aber nicht in der Lage, ein ausreichendes Verankerungsprofil zu erzeugen; führt zu einer schlechten Haftung der Isolierung; nur zum Polieren verwendet, nicht zum Aufrauen der Oberfläche vor dem Verkleben.